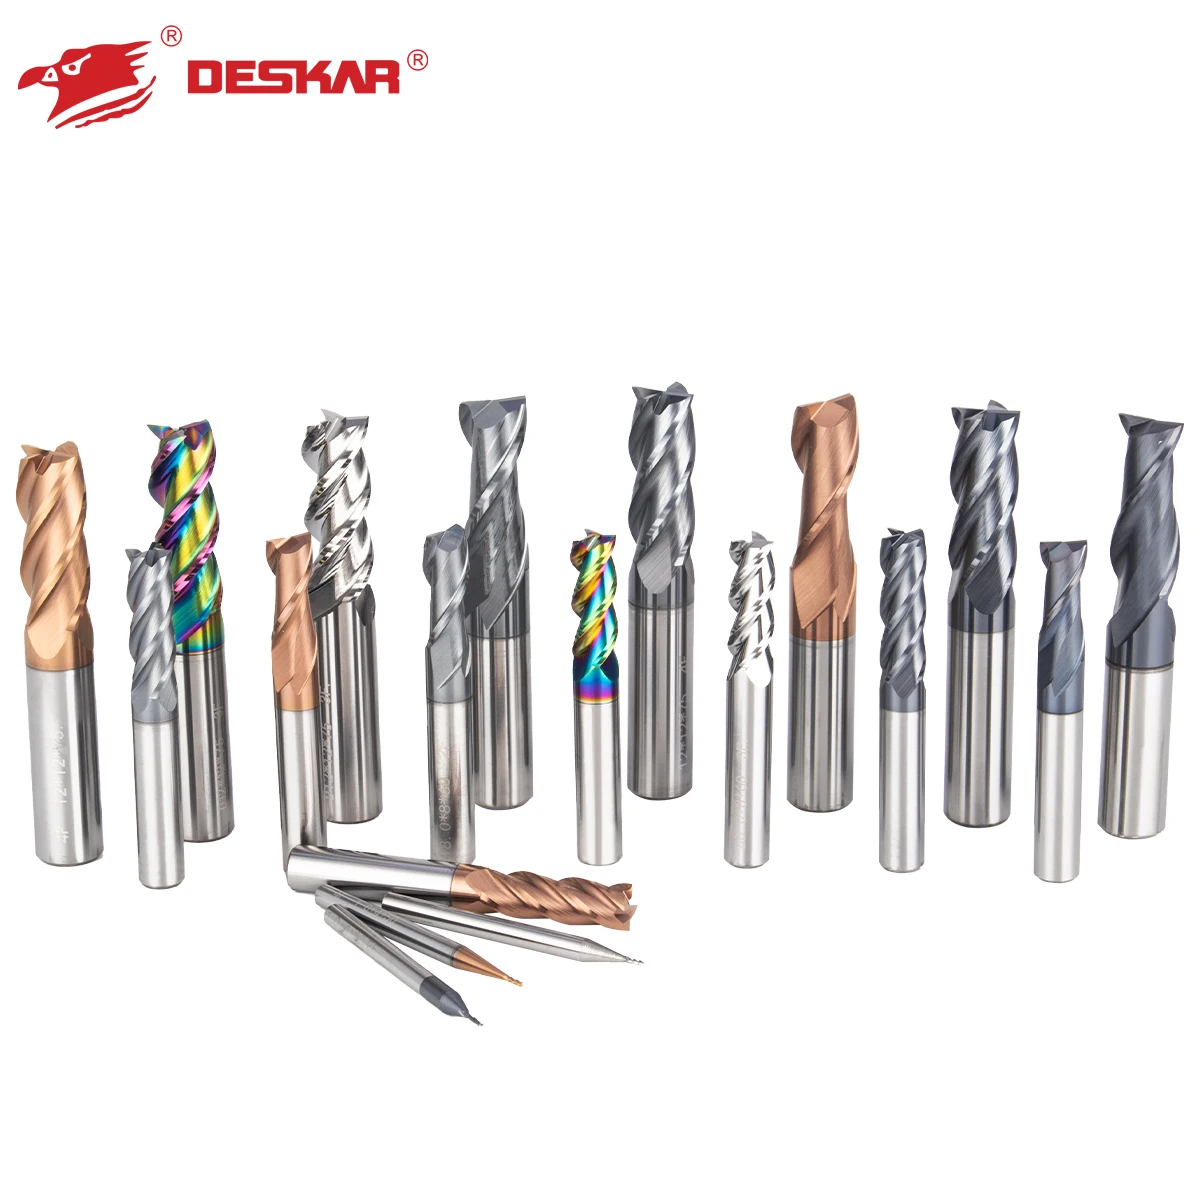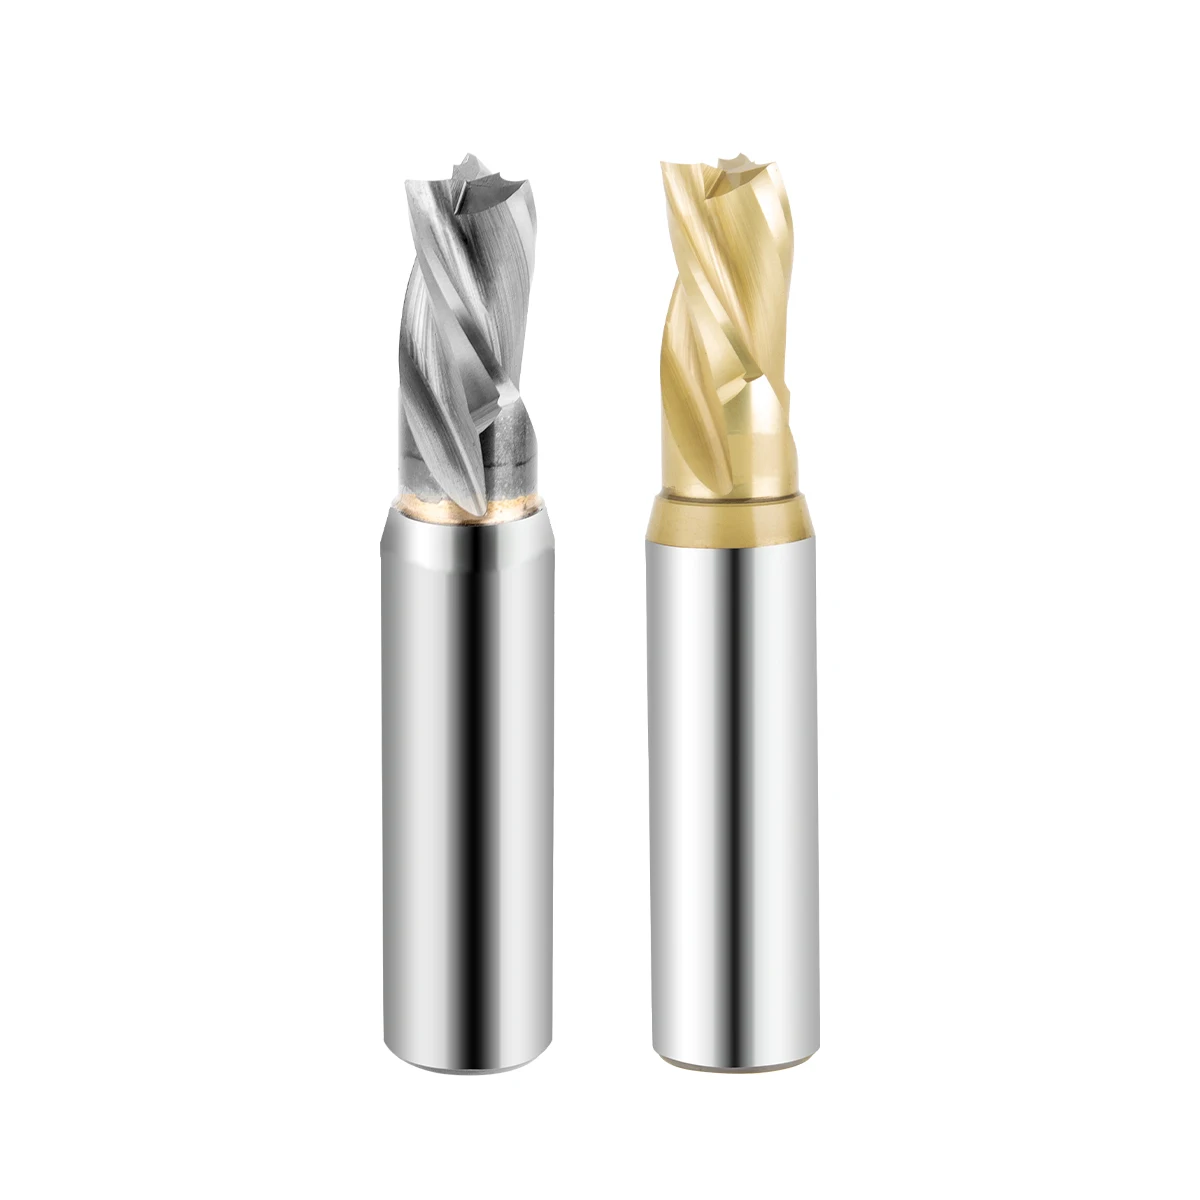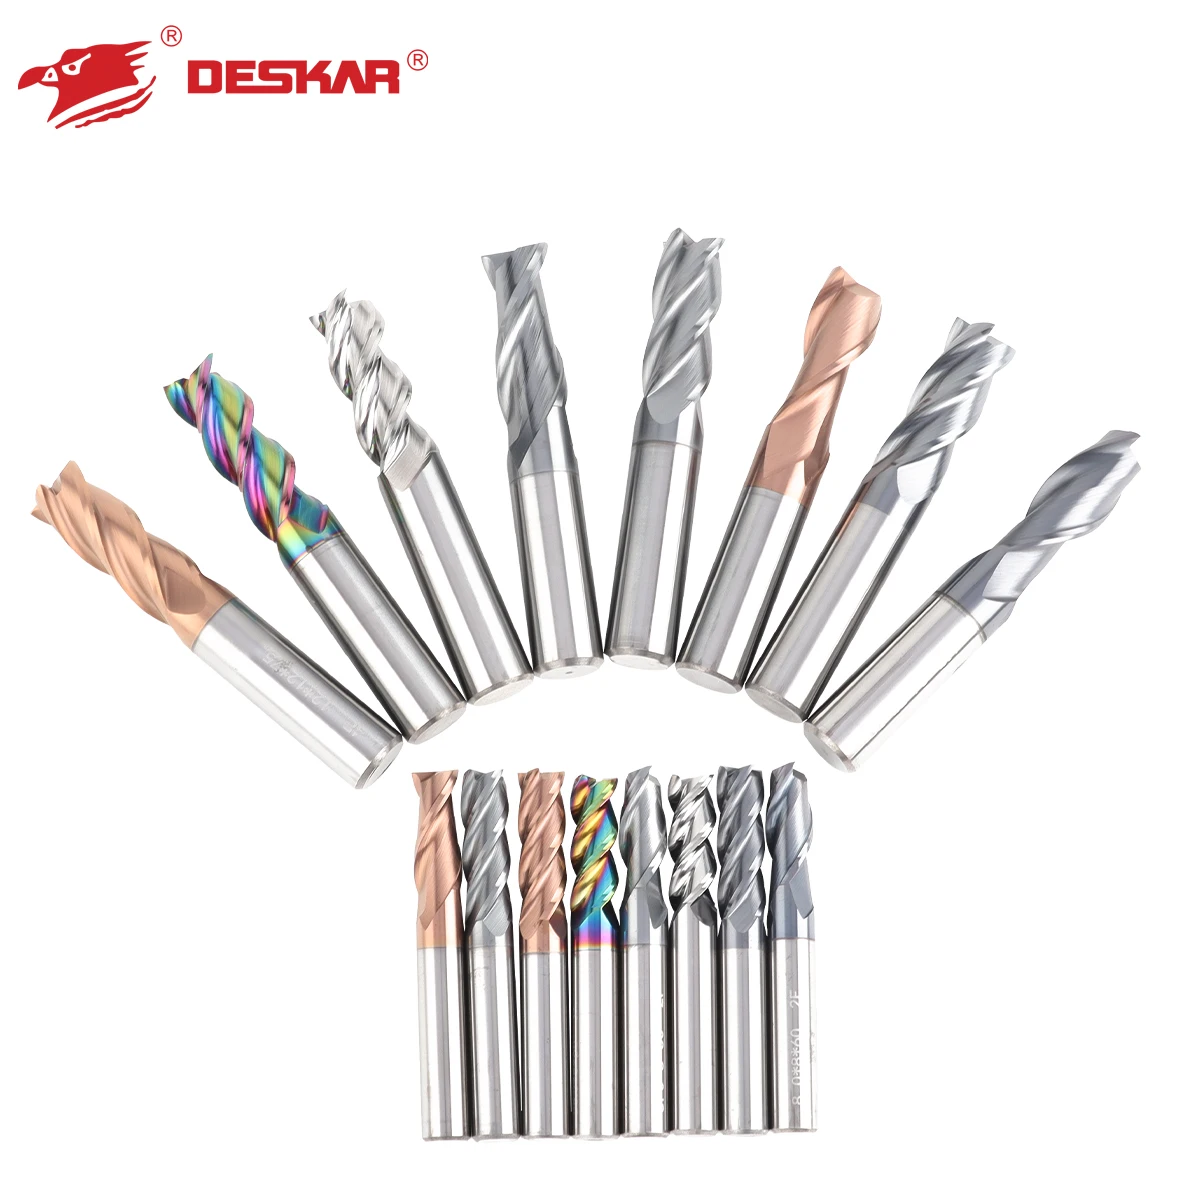
تُعَدُّ قواطع الطحن النهائية أدواتٍ جوهريةً في عمليات التشغيل الدقيقة، وهي مُصمَّمة لإزالة المادة من القطعة المراد تشغيلها لتكوين الأشكال والتشطيبات المطلوبة. وبصفتك مشترِيًا تجاريًّا (B2B)، فإن فهم المواصفات الأساسية وعوامل التكلفة وتطبيقات هذه الأدوات أمرٌ بالغ الأهمية لاتخاذ قرارات شراءٍ مستنيرة. وستقدِّم هذه المقالة رؤىً حول الجوانب المختلفة لقواطع الطحن النهائية، ما يساعدك على التنقُّل عبر تعقيدات الاختيار والتطبيق وحل المشكلات في عملياتك الصناعية.
عند تقييم مثاقب الطحن الطرفية، يجب أخذ عدة مواصفات رئيسية في الاعتبار لضمان الأداء الأمثل وملاءمتها لتطبيقاتك المحددة:
تكوين المادة تُصنَع أدوات التفريز عادةً من فولاذ السرعة العالية (HSS) أو الكاربايد. وتتميَّز أدوات التفريز المصنوعة من فولاذ السرعة العالية بمرونتها الجيدة، وهي مناسبة للتطبيقات ذات السرعات المنخفضة، بينما توفر أدوات التفريز المصنوعة من الكاربايد صلابةً ممتازة ومقاومةً عاليةً للتآكل، ما يجعلها مثاليةً لعمليات التشغيل عالية السرعة وللمواد الأشد صلابةً.
الطلاء إن وجود طبقات تغطية مثل الترسيب البخاري البدني (PVD) أو الترسيب البخاري الكيميائي (CVD) يمكن أن يحسِّن أداء المطحنة النهائية بشكلٍ كبير. وتقلِّل هذه الطبقات من الاحتكاك، وتزيد من عمر الأداة، وتحسِّن تدفق الرقائق، وهي فوائدٌ بالغة الأهمية في التطبيقات عالية السرعة أو عند تشغيل المواد الصعبة.
تصميم الترقوة ويؤثر عدد الحواف الحلزونية (الفلوتات) وتصميمها في طريقة القطع وإخراج الرقائق. فزيادة عدد الفلوتات قد تُنتج سطحًا أكثر نعومةً، لكنها قد تقلِّل أيضًا من مساحة إخراج الرقائق، ما قد يشكِّل عامل تقييد في بعض التطبيقات. ولذلك فإن اختيار تصميم الفلوتات المناسب أمرٌ جوهريٌّ للحفاظ على الإنتاجية وضمان أداء أداة التفريز بكفاءة في بيئة التشغيل الخاصة بك.
القطر والطول يُحدِّد قطر القاطع مساحة القطع، وهو عاملٌ بالغ الأهمية لتحقيق الأبعاد المطلوبة للقطعة المشغولة. وبالمثل، يجب اختيار الطول الكلي للقاطع استنادًا إلى عمق القطع المطلوب وإعدادات الآلة.
نوع القضبان وتؤثر تشكيلات الجذع، مثل النوع المستقيم أو المدبَّب، في مدى التوافق مع أنواع مختلفة من القوابض والحوامِل. وعليك التأكُّد من أن نوع الجذع يتطابق مع إعدادات آلة الطحن الخاصة بك لضمان التركيب الصحيح والاستقرار أثناء التشغيل.
وبتحليل هذه المواصفات بدقة، يمكنك اختيار قواطع الطحن النهائية التي تتماشى مع احتياجات التشغيل والمتطلبات المتعلقة بالمواد.
وتتفاوت اعتبارات التكلفة الخاصة بقواطع الطحن النهائية اختلافًا كبيرًا بناءً على عدة عوامل. ويساعد فهم هذه العوامل في اتخاذ قرارات شراء مستنيرة، لا سيما بالنسبة للطلبات الكبيرة:
المادة وعملية التصنيع ويؤثر اختيار المادة تأثيرًا مباشرًا على التكلفة. أدوات مغرزات الكاربايد عادةً ما تكون تكاليفها الأولية أعلى من أدوات الصلب السريع، لكن طول عمرها وأدائها في البيئات شديدة الإجهاد قد يؤديان إلى خفض التكاليف الإجمالية على المدى الطويل. علاوةً على ذلك، يمكن أن تُضاف عمليات التصنيع، مثل الطحن الدقيق وتطبيقات الطلاء، إلى التكلفة.
حجم الطلب غالبًا ما تترافق الطلبات بالجملة مع خصومات. وقد يقدم المورِّدون، مثل شركة ليفنغ للأدوات الدقيقة، أسعارًا متدرجةً حسب الكمية المطلوبة. ومن المفيد مناقشة متطلباتك مع المورِّدين لاستكشاف وفورات محتملة في التكلفة مرتبطة بالطلبات الأكبر.
تخصيص إذا لم تلبِّ المنتجات القياسية احتياجاتك الخاصة، فيمكن تطوير قواطع تفريز مخصصة. وقد تشمل التخصيصات تعديلات في التصميم أو طلاءً محدَّدًا أو أحجامًا فريدةً، ما قد يرفع التكلفة. ومع ذلك، فإن هذه الاستثمارات قد تؤدي إلى أداءٍ محسَّنٍ مُكيَّفٍ بدقةٍ لتطبيقاتك.
الشحن وأوقات التسليم خُذْ في الاعتبار اللوجستيات المرتبطة باستلام طلبك. وقد تتفاوت تكاليف الشحن تبعًا للموقع الوجهة وحجم الطلب. علاوةً على ذلك، قد تؤثر فترات التسليم الأطول للمنتجات المتخصصة في الجداول الزمنية العامة لمشاريعك، مما يجعل من الضروري أخذ هذه العوامل في الحسبان عند تحليل التكاليف.
تكاليف ضمان الجودة وفحصها تَأكَّد من أن المورِّد يمتلك إجراءات رقابة جودة قوية. فالاستثمار في أدوات عالية الجودة يمكن أن يقلل من المشكلات أثناء الإنتاج، ويحدّ من الحاجة إلى عمليات الفحص والتعديل لاحقًا.
وبفهمك لهذه العوامل المؤثرة في التكاليف، يمكنك التفاوض مع المورِّدين بشكل أفضل واتخاذ قرارات شراء استراتيجية تتماشى مع ميزانيتك والجداول الزمنية لمشاريعك.
تلعب قواطع الطحن النهائية (End Mill Cutters) دورًا محوريًّا في كلٍّ من قطاعي الطيران والسيارات، حيث تكتسب الدقة والموثوقية أهمية بالغة. وفيما يلي أبرز مجالات الاستخدام:
تصنيع مكونات الطيران في قطاع الفضاء والطيران، تُستخدَم أدوات التفريز النهائية لتصنيع مكونات معقَّدة مثل شفرات التوربينات والغلاف الخارجي والمكونات الإنشائية. وغالبًا ما تتطلَّب هذه المكونات تحملات دقيقة جدًّا وقدرةً على تشغيل مواد عالية القوة مثل سبائك التيتانيوم والألومنيوم. ويمكن للأداة المناسبة للتفريز أن تحسِّن الكفاءة وتضمن الامتثال للمعايير الصناعية الصارمة.
إنتاج قطع غيار السيارات يعتمد قطاع السيارات اعتمادًا كبيرًا على قاطع مطحنة الكربيد لنهاية المطحنة لإنتاج كتل المحركات وعلب نقل الحركة والمكونات الحرجة الأخرى. وهنا، تكتسب القدرة على تحقيق أبعاد دقيقة وتشطيبات سطحية ممتازة أهميةً بالغةٍ للأداء والسلامة. كما يمكن لأدوات التفريز المصمَّمة للتشغيل عالي السرعة أن تقلِّل من أوقات الدورة بشكلٍ كبير، مما يوفِّر ميزة تنافسية في عمليات الإنتاج.
تطوير النماذج الأولية كلا القطاعين يمارسان غالبًا عملية إعداد النماذج الأولية لمكونات جديدة. وتتيح أدوات التفريز النهائية إجراء دورات تكرارية سريعة واختبار التصاميم، ما يضمن إمكانية إدخال أي تعديلات بسرعة دون الحاجة إلى إعادة تجهيز مكثفة.
أدوات صنع القوالب بالإضافة إلى التشغيل الآلي المباشر للمكونات، تُعد مثاقب التفريز النهائية ضرورية في صناعة القوالب لتطبيقات قطاعي الطيران والسيارات. وتتيح القدرة على إنشاء أشكال هندسية معقدة في القوالب إنتاج الأجزاء بكفاءة عبر عمليات الصب بالحقن أو الصب بالقالب.
وسوف يساعدك فهم هذه التطبيقات في اختيار مثقاب تفريز نهائي مناسب يلبي المتطلبات المحددة لقطاعك، مما يعزِّز الكفاءة التشغيلية وجودة المنتج.
للاختيار والشراء الفعّالين لمثاقب التفريز النهائية، اتبع هذا الدليل خطوة بخطوة:
حدد متطلباتك حدد المواد التي ستقوم بتشغيلها آليًّا، وأنواع الجروح المطلوبة، والتسامحات المرغوبة. وهذه المعلومات حاسمة في اختيار مواصفات المثقاب المناسبة.
ابحث عن الموردين ابحث عن شركات مصنِّعة مثل LIFENG PRECISION TOOLS التي تتمتَّع بسمعة راسخة وخبرة واسعة في إنتاج أدوات القطع عالية الدقة. وراجع عروض منتجاتها، وخيارات التخصيص المتاحة لديها، وعمليات ضمان الجودة التي تتبعها.
اطلب عينات قبل تقديم طلب جماعي، اطلب عينات من قواطع التفريز التي تتوافق مع مواصفاتك. إن اختبار العينات في بيئة إنتاجك يمنحك رؤىً حول الأداء والتوافق.
قيِّم التكاليف خذ في الاعتبار جميع عوامل التكلفة، بما في ذلك المادة ودرجة التخصيص وتكاليف الشحن وضمان الجودة. وقَارن العروض السعرية من عدة مورِّدين للعثور على أفضل قيمة.
تأكيد المواصفات قبل إتمام طلبك النهائي، تأكَّد من جميع المواصفات مع مورِّدك، بما في ذلك نوع المادة والطلاء والأبعاد. وهذه الخطوة تقلل من خطر استلام منتجات غير صحيحة.
قم بوضع طلبيتك وبعد التأكُّد من جميع التفاصيل، قدِّم طلبك وتأكد من مناقشة فترات التسليم وترتيبات الشحن.
مراقبة الأداء بعد استلام القواطع ودمجها في عملياتك، راقب أدائها باستمرار. وسجِّل عمر الأداة وأي مشكلات تظهر لاتخاذ قرارات شراء مستقبلية أفضل.
باتباع هذه الخطوات، يمكنك تبسيط عملية الشراء وضمان اختيار قواطع التفريز المناسبة. مطحنة النهاية لتطبيقاتك.
ورغم فعاليتها، قد يواجه المستخدمون عدّة مشكلات شائعة عند استخدام قواطع الطحن النهائية. ويساعد فهم هذه المشكلات في تقليل أوقات التوقف والتأخير في الإنتاج:
ارتداء الأدوات البلى: مع مرور الوقت، قد تتعرض قواطع الطحن للبلى، ما يؤثر سلبًا على أدائها. وللتصدي لذلك، اختر مادة القاطع والطلاء الأنسب للتطبيق المحدّد. كما أن المراقبة المنتظمة لبلى الأداة تساعد في جدولة الاستبدال في الوقت المناسب قبل أن يؤثر ذلك على الإنتاج.
التقشّر والانكسار يحدث هذا غالبًا بسبب عدم ضبط معايير القطع بشكل صحيح، مثل معدل التغذية وسرعة المحور الدوار. تأكَّد من استخدام الإعدادات الملائمة للمادة ونوع القاطع. كما أن إجراء الاختبارات والتعديلات يساعد في إيجاد التوازن الأمثل.
نهاية سطحية سيئة التشطيب الخشن للسطح قد يشير إلى وجود مشكلات في حالة القاطع أو معايير التشغيل. تأكَّد من أن القاطع حادٌ وفي حالة جيدة. وبجانب ذلك، عدِّل معدل التغذية وسرعة القطع للحصول على تشطيب أكثر نعومة.
مشاكل إزالة الرُّقاقات إذا لم تُزال الرقائق بكفاءة، فقد يؤدي ذلك إلى ارتفاع درجة الحرارة وتلف الأداة. فكّر في تصميم التفافات (الفلوت) وتأكد من أن القاطع مناسب للمادة التي تُعالَج. وقد يساعد زيادة سرعة المغزل أو خفض معدل التغذية في تحسين إخراج الرقائق.
أبعاد غير متسقة قد تنجم التقلبات في الأبعاد النهائية للقطعة عن مشاكل في الأدوات أو أخطاء في الإعداد. تأكَّد دومًا من أن القاطع مُرتَّبٌ بشكلٍ صحيح وأن الجهاز مُعايَرٌ بدقة. كما أن استخدام أدوات القياس الدقيقة أثناء الإعداد يساعد في الحفاظ على الثبات والاتساق.
وبمعالجة هذه المشكلات الشائعة مسبقًا، يمكنك تعزيز عمر قواطع الطحن النهائية (إند ميل) وأدائها، ما يؤدي في النهاية إلى تحسين عمليات التشغيل الآلي وجودة المنتج.