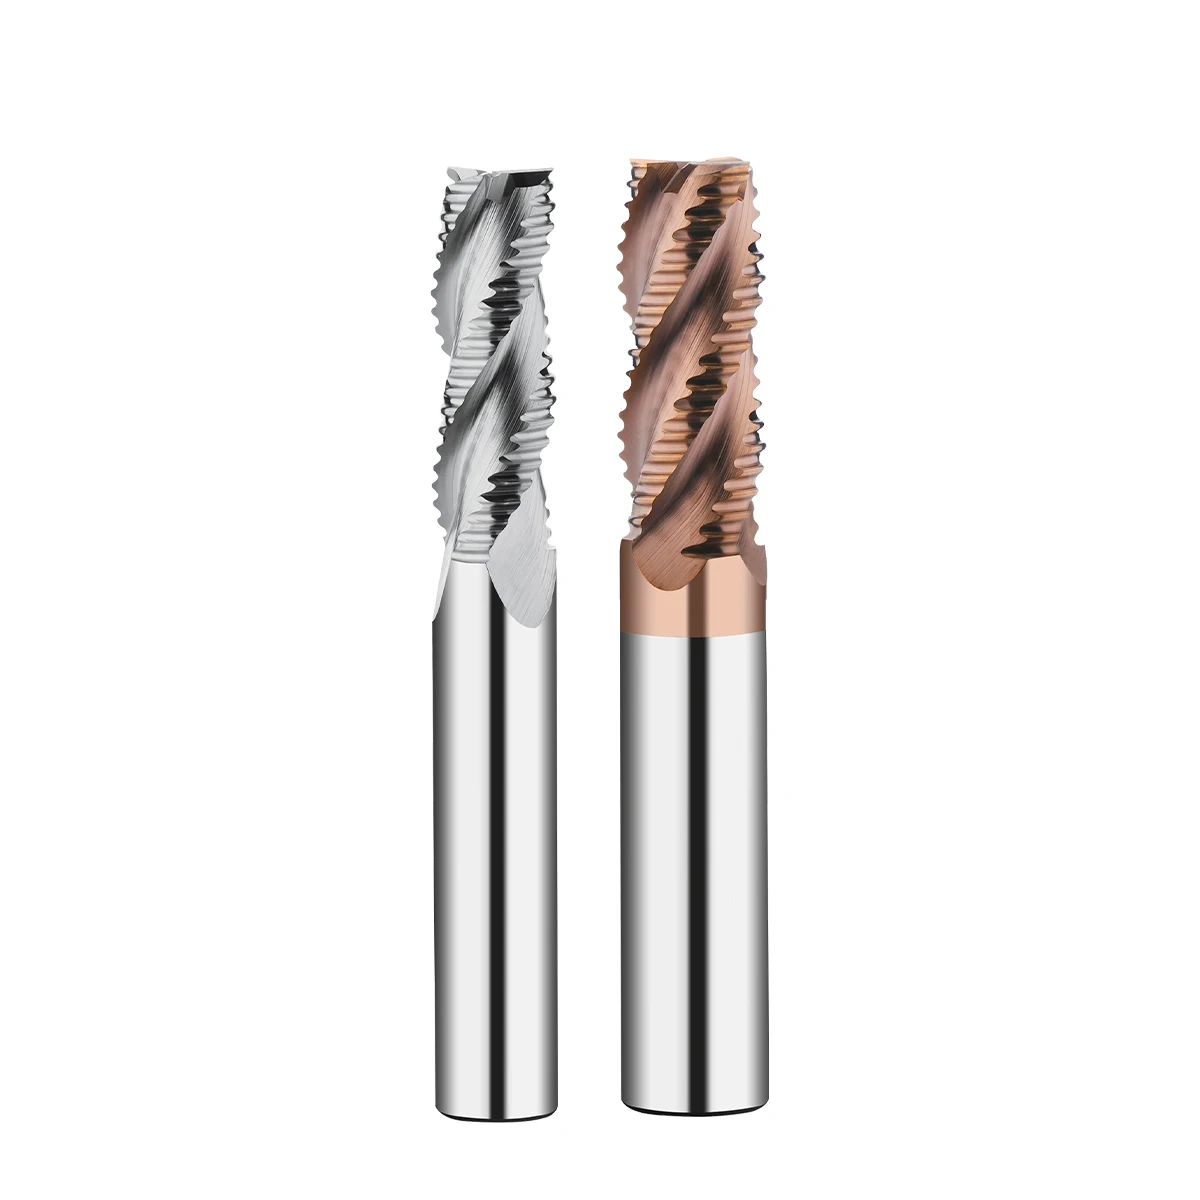
切削用タップは、材料に内ねじを加工するためのさまざまな製造工程で不可欠な工具です。自動車、航空宇宙、金型製作などの分野では、高精度と信頼性が何より重要であり、こうした産業においてタップは極めて重要な役割を果たします。B2B向けの調達担当者にとって、素材選定から取付方法に至るまで、切削用タップの技術的特徴を正しく理解することは、適切な調達判断を行ううえで不可欠です。本稿では、調達・選定・実際の使用方法に至るまで、購入担当者、エンジニア、製品マネージャーの方々が抱える主な課題や実務上の知見を踏まえながら、切削用タップの活用を総合的に解説します。
切削用タップを調達する際には、高品質な製品を安定供給できる信頼性の高いメーカーと連携することが不可欠です。浙江省温嶺市に拠点を置くLIFENG PRECISION TOOLS (ZHEJIANG) CO., LTDは、優れた研究開発能力と、インデックス可能CNC刃先やNCアーバーを含む先進的な生産ラインを有しています。同社は高精度な標準・非標準切削工具に特化しており、切削用タップの調達先として非常に信頼性が高い企業です。
調達にあたって購入者は以下の点を検討すべきです。
メーカーの専門性 切削用タップの製造実績が豊富で、業界内での評価も高いサプライヤーを選ぶこと。 品質管理プロセス 製造工程全体において厳格な品質管理を実施していることを確認すること。 カスタマイズ機能 プロジェクトで特定の寸法や仕様が必要な場合は、サプライヤーがカスタマイズ対応を行っているかを確認すること。 認証・資格 業界標準への適合を示す認証(例:ISOなど)を保有しているかを確認し、製品の信頼性を確保すること。 最小注文数量(MOQ) 卸売注文の最小発注数量(MOQ)を把握し、自社の調達戦略に合わせましょう。
これらの要素を検討することで、自社の要件を満たすメーカーとの実りあるパートナーシップを築くことができます。 旋削インサート 必要なもの
適切なタップを選定するには、プロジェクトの要件に合致するさまざまな仕様を考慮する必要があります。主な検討項目は以下のとおりです。
材質 タップの材質は、通常、高速度鋼(HSS)、コバルト鋼、または超硬合金で作られています。HSSタップは汎用性が高く、比較的軟らかい材料に向いています。コバルト鋼タップは、より硬い材料への耐摩耗性が向上しています。超硬合金タップはややもろいものの、極めて高い硬度を有しており、大量生産向けに最適です。
タップの種類 タップには、スパイラルフルート、ストレートフルート、スパイラルポイントの3種類があります。スパイラルフルートタップは深穴加工に適しており、切屑の排出効率が高くなります。一方、ストレートフルートタップは浅穴加工に適しています。スパイラルポイントタップは切屑を前方へ押し出すため、止め穴(ボトム付き穴)加工に最適です。
ねじ径とピッチ タップのねじ径およびピッチが、製造対象部品の仕様と一致していることを確認してください。これは所定の嵌合性および機能性を確保する上で極めて重要です。
コーティング材 工具寿命の延長および摩擦低減を図るため、PVD(物理気相蒸着)またはCVD(化学気相蒸着)コーティングを施したタップの採用を検討してください。
これらの基準を慎重に検討することで、購入者は最適な テーパーエンドミル を選定する際の判断材料となります。
機械加工用タップの適切な取り付けは、最高の加工結果を得るとともに工具寿命を延ばす上で極めて重要です。以下に、効果的な取り付けを行うための基本的なガイドラインを示します:
準備 ・ワークピースを確実にクランプし、タップ加工部を清掃してください。切屑などの異物が残っていると、タップの性能に影響を与え、加工精度が低下する可能性があります。
潤滑 ・タップ加工中に摩擦や熱を抑えるため、適切な切削油を使用してください。特に硬度の高い材質では、タップの寿命を延ばすために重要です。
回転速度および送り速度 ・材質およびタップの種類に応じて、主軸回転速度および送り速度を調整してください。硬い材質では、タップの折損を防ぐため、一般的に低速での加工が推奨されます。
深さの制御 ・内ねじ(盲孔)加工では、タップの到達深さを慎重に確認し、底部でタップが当たる(ボトムアウト)ことを避けましょう。必要に応じて、深さストッパーまたはドリルインジケーターをご活用ください。
抜き取り ・タップを穴から抜く際は、主軸をゆっくりと逆回転させ、ねじ山を損傷しないよう注意してください。
これらの取付け手順を実施することで、 テーパーボールノーズ の全体的な効果が向上し、運用上の問題が生じる可能性が低減します。
タップ加工では、使用中にさまざまな問題が発生することがあります。以下に代表的なトラブルとその対策を示します。
タップの折損 :送り速度が速すぎたり、潤滑が不十分だったり、被削材の硬さが高すぎたりすると、タップが折れることがあります。これを防ぐには、被削材に適したタップを選定し、適切な切削油を使用してください。
糸の損傷 ねじ山の損傷:過大なトルクをかけたり、用途に合わないタップを使用したりすると、ねじ山が損傷することがあります。必ず用途に合ったタップを選定し、タップメーカーが推奨するトルク値を守ってください。
切屑排出不良 :切屑が十分に排出されないと、タップが咬んで折損する原因になります。スパイラルフルートタップを用いると切屑排出が改善され、適切な潤滑もこのプロセスを助けます。
ねじの嵌合不良 :完成したねじが正しく嵌まらない場合、タップのサイズやピッチが間違っている可能性があります。作業開始前に、仕様を必ず再確認してください。
こうした問題を事前に予測し、是正措置を講じることで、ユーザーは切削タップの性能を向上させ、より優れた加工結果を得ることができます。
切削タップの材質は、その性能および各種用途への適合性に大きく影響します。以下に、代表的な材質の特長と利点をご紹介します。
高速度鋼(HSS) 高速度鋼(HSS)タップ:耐久性とコストパフォーマンスのバランスが優れており、広く使用されています。アルミニウム、真鍮、軟鋼など、さまざまな材料の加工に適していますが、高硬度材では性能が低下する場合があります。
コバルト鋼 コバルト鋼タップ:コバルト含有量が高く、耐熱性および耐摩耗性に優れています。ステンレス鋼や高炭素鋼などの硬質材加工に適しており、過酷な条件での使用にも対応できるため、要求水準の高い用途で好まれます。
超硬合金タップ 炭化物製タップは、最高レベルの硬度と耐熱性を備えており、高速切削や非常に硬い材質への加工に適しています。ただし、HSSやコバルト製タップと比べて脆いため、取り扱いや取り付けには十分な注意が必要です。
ワークピースの硬度や加工種別など、用途に応じた適切な材質を選定することで、タップの性能と寿命を最大限に発揮できます。これらの材質ごとの特長を理解すれば、B2Bバイヤーは自社の製造要件に合致した判断を下すことができ、結果として生産効率と品質の向上につながります。